五金件表面处理加工方式选择指南
五金件的表面处理是五金加工中至关重要的环节,它不仅影响产品的外观质感,更直接决定了其耐磨性、耐腐蚀性、导电性以及使用寿命。面对电镀、喷涂、阳极氧化、钝化、发黑等众多工艺,如何科学地选择最适合的表面处理方式?本文将从多个维度为您系统梳理。
一、明确表面处理的核心目的
选择加工方式前,首先要回答三个问题:
- 防护需求:是否需要防锈、防腐蚀?环境是室内、户外还是潮湿/酸碱环境?
- 功能需求:是否要求导电、绝缘、耐磨、润滑、焊接性?
- 外观需求:需要什么颜色、光泽度(亮光/哑光)、纹理?是否用于装饰面?
二、根据五金基材选择
不同基材的适用工艺差异很大:
- 钢铁件:可电镀(镀锌、镀镍、镀铬)、发黑(氧化)、磷化、喷涂、热浸镀锌。其中镀锌成本低、防锈好;镀铬装饰性强但成本高。
- 不锈钢:常用拉丝、抛光、钝化、电解抛光、PVD镀膜(可做金色、黑色等)。不锈钢本身耐蚀,表面处理多用于提升外观或进一步增强耐蚀。
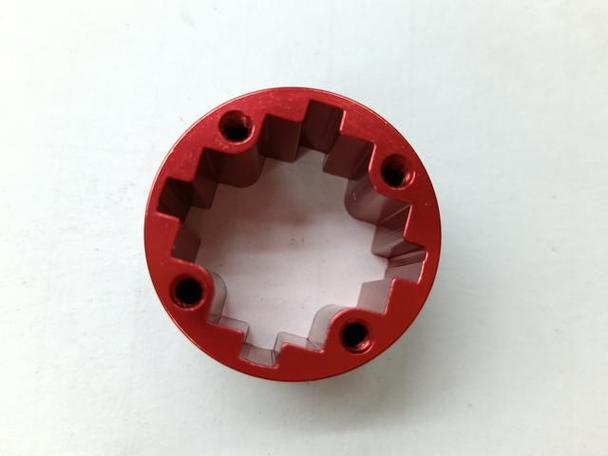
- 铝合金:首选阳极氧化(可着色、封孔)、电泳涂装、喷涂、化学转化膜。阳极氧化能显著提高硬度与耐蚀性。
- 铜及铜合金:可做钝化、电镀(镀镍、镀金、镀锡)、抗氧化处理、喷漆。
- 锌合金:常用电镀、喷涂、钝化,但需注意前处理防止起泡。
三、根据使用环境与性能要求
- 潮湿或户外:优先选镀锌(热浸镀锌>电镀锌)、阳极氧化、达克罗、喷涂(氟碳漆、聚酯漆)。
- 耐磨需求高:镀硬铬、化学镀镍、PVD、阳极氧化(硬质)。
- 导电需求:镀金、镀银、镀锡、镀镍(需注意镍的接触电阻)。
- 绝缘需求:喷涂、阳极氧化(绝缘型)、粉末涂装。
- 食品接触/医疗:需选择无毒、符合RoHS/Reach的处理,如钝化、电解抛光、特定阳极氧化。
四、成本与批量因素
- 小批量、复杂件:手工喷涂、刷镀、化学转化膜成本较低。
- 大批量、简单件:电镀、阳极氧化、粉末喷涂效率高,单价低。
- 高装饰要求:PVD、镀铬、抛光成本较高。
- 环保压力:传统电镀(六价铬)受限,可考虑三价铬、无铬钝化、喷涂替代。
五、常见工艺选择速查
- 电镀锌:钢铁件防锈,成本低,室内外均可(室外需钝化)。
- 镀镍:装饰+防锈,可焊性差,适合电子、日用五金。
- 镀铬:高光亮、耐磨,常用于卫浴、汽车装饰。
- 阳极氧化:铝件首选,可着色,耐磨耐蚀,绝缘。
- 发黑(氧化):钢铁件,成本低,防锈一般,需涂油。
- 磷化:涂装前底层,提高附着力与防锈。
- 粉末喷涂:厚膜、色彩丰富、耐候好,适合户外家具、建筑五金。
- PVD:高硬度、多彩、环保,适合高端装饰与耐磨件。
- 钝化:不锈钢、铝、锌,提高耐蚀,不改外观。
- 拉丝/抛光:纯机械处理,提升质感,常与其它工艺组合。
六、选择流程建议
- 确定基材与最终用途。
- 列出必须满足的性能指标(盐雾时间、硬度、电阻等)。
- 筛选可行的2-3种工艺。
- 评估成本、交期、环保合规性。
- 打样测试,确认外观与性能。
- 与表面处理厂沟通前处理、后处理细节,避免氢脆、起皮等问题。
七、
五金件表面处理没有“最好”,只有“最合适”。关键在于平衡防护、功能、外观与成本。建议在批量生产前进行小样试制与盐雾、附着力等测试,并与有经验的表面处理供应商共同确定工艺参数,才能确保产品长期稳定可靠。
如若转载,请注明出处:http://www.szdqsw.com/product/29.html
更新时间:2026-10-20 03:55:46